您好!欢迎访问洛阳富道生物科技有限公司官方网站!

2025 年 2 月,Frontiers in Bioengineering and Biotechnology 刊出一项针对 Vero 细胞在摇摆反应器中贴附强化的研究。它的结论并不宏大:同样每毫升接种同样多的细胞,24 小时后微载体上的细胞分布可以完全不同;而这种不同会一路带到后续 50 L 搅拌罐的最终细胞密度(2-way ANOVA,p<0.01)。对做病毒疫苗工艺的人来说,这不是一个"优化项",而是放大链条上第一个会失真的环节。
一、贴附窗口:前 24 小时决定后 4 天
研究用的是 Vero WHO RCB 10-87(P141–149),Cytodex 1 微载体,10 L ReadyToProcess WAVE 25,37°C、pH 7.3、DO 70%、摇摆 10 rpm、角度 8°、培养 96 小时。对照组连续摇摆;程序组在接种后 6 小时内做 12 个循环——每个循环停搅 25 分钟(袋子回水平位静置),再搅 5 分钟。
24 小时后的载体分级计数差别很大:连续摇摆时只有 48.2%±5.2% 的载体带 2–13 个细胞,另有 27.4%±5.0% 已经铺满(20–46 个/粒);程序组是 77.3%±7.8% 和 5.4%±2.7%。更值得看的是细胞去向:连续摇摆条件下,50.2%±7.9% 的接种细胞落在已经铺满的载体上,这些细胞等于贴了个寂寞;程序组 68.5%±6.8% 的细胞落在还有铺展空间的载体上。
机理不复杂。微载体与游离细胞的沉降系数不同,连续摇摆时较重的载体倾向沉在袋底,较轻的游离细胞悬在上层,两者在不同深度各自运动,接触是随机的;间歇停搅让载体和细胞在静置段一起沉到同一层,贴附从"碰运气"变成"在同一个平面发生"。停搅时间不足,分层依旧;摇摆速度或角度加大,起泡和剪切又会先伤到细胞。25 分钟与 5 分钟,是作者在 10 L 袋、8°角、10 rpm 这组条件下试出来的,不是通用常数——换袋型、换体积、换载体,都要重新标定。
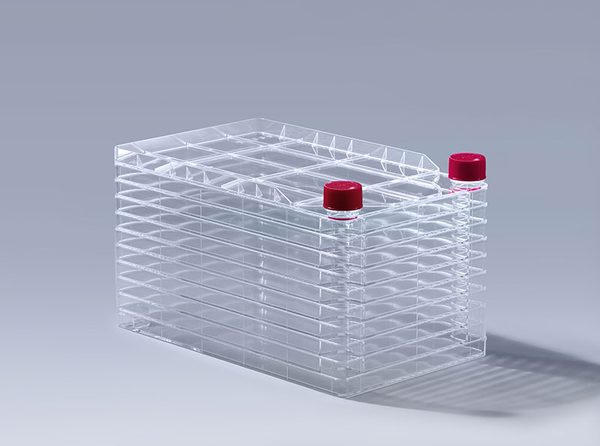
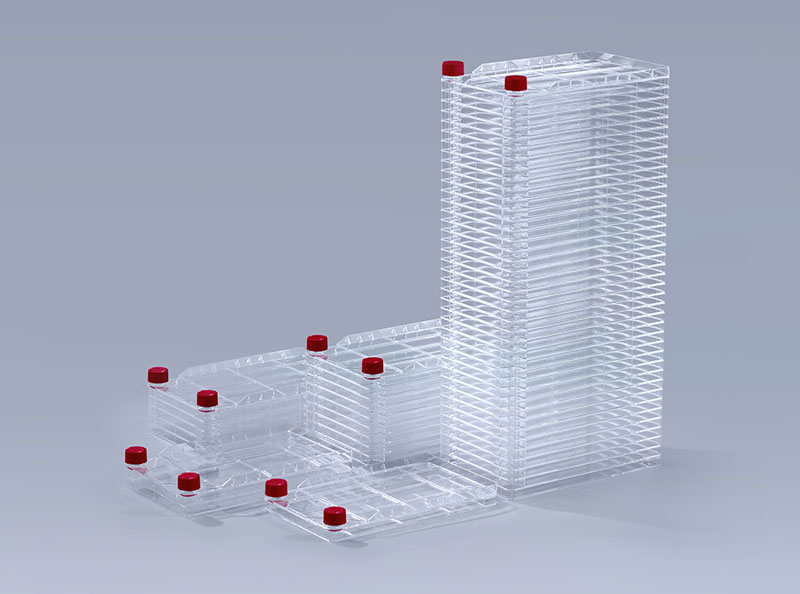
细胞工厂(10 层):种子端用固定面积把细胞量做够,进入反应器前状态可比
这一段对耗材选型的提示是:方瓶、细胞工厂做种子扩增时,贴附靠的是静态面积,不存在载体分布问题;一旦进入微载体体系,种子细胞的"贴附质量"就变成必须验收的中间品指标。细胞工厂的价值也不只是面积——它给的是密度可控、批间一致的种子,让进入反应器那一刻的活率和状态具备可比性。
二、剪切与悬浮:30 rpm 不是拍脑袋
进入 50 L 一次性搅拌罐(STR50)后,条件是 3 g/L Cytodex 1、30 rpm、DO 50%、pH 7.3,培养 4 天。注意 DO 从 70% 降到 50%,这不是退步,而是放大后传氧能力与剪切之间的取舍结果。
微载体湿密度比细胞高得多,要让它均匀悬浮,搅拌强度必须高于纯悬浮细胞培养;但同样的搅拌同时作用于载体表面已经贴附的细胞。搅拌不足,载体沉积、局部缺氧、取样代表性变差;搅拌过度,载体互相碰撞磨损、细胞被剪脱、培养液起泡。一次性搅拌罐的桨型(斜叶、Cell-lift 之类)与罐底形状,共同决定"能把载体悬起来的最低转速"这一关键值。
工程上能用的锚点有两个:一是最低悬浮转速,在小试里用透明罐或取样观察直接测;二是叶尖线速度,用它把 5 L 的转速折算到 50 L,比按体积等比放大可靠得多。论文里摇摆式的 10 rpm/8° 与搅拌式的 30 rpm 之间没有换算关系,只能各自以"载体是否均匀悬浮、细胞是否受伤"为标准去标定。
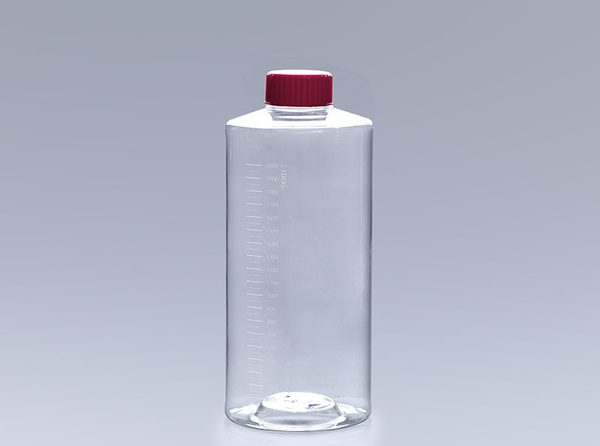
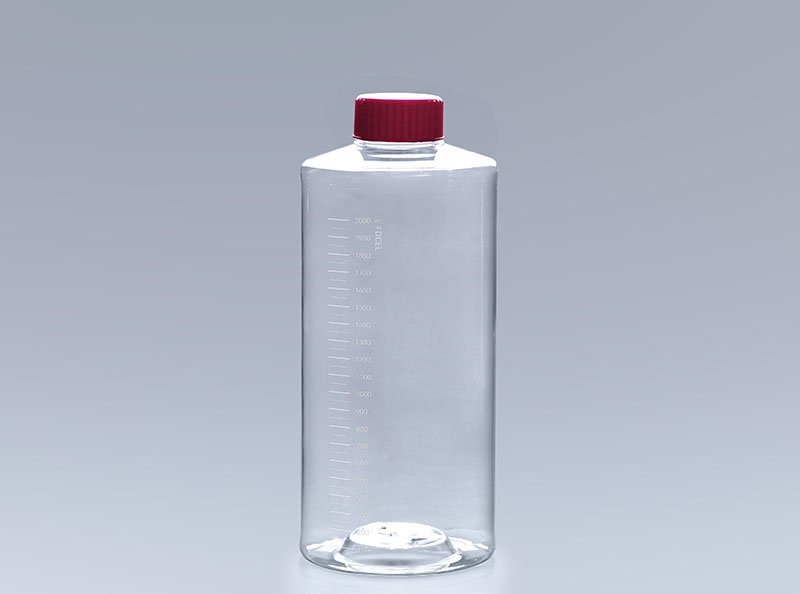
细胞转瓶(2 L):介于方瓶与搅拌反应器之间的贴壁放大形态
三、比表面积换算:g/L 与 cells/mL 不是一回事
Cytodex 1 的比表面积约 4400 cm²/g(干重)。3 g/L 对应约 1.32 m²/L;5 L 工作体积就是约 6.6 m² 的培养面积,大致相当于 370 多个 T-175 方瓶,或者一个 10 层细胞工厂的量级。这正是微载体把面积密度做上去的意义,也是从贴壁静态培养切到反应器时最容易算错的地方。
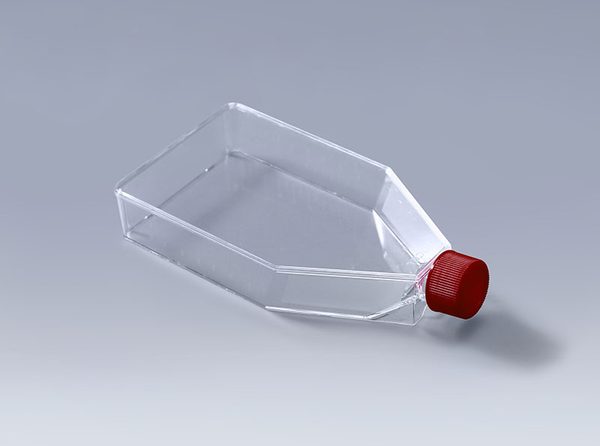
T175 细胞培养瓶:面积换算的基准单位,175 cm² ≈ 0.0175 m²
接种量建议用"细胞/载体"表达,而不是只用 cells/mL。同样 3 g/L,目标 10–20 个细胞/粒对应的细胞浓度,会随载体批次的粒径分布变化;不同批载体用同一个 cells/mL,实际 cells/粒可能差出一截,贴附均匀性的起点就不一样了。
从 5 L 到 50 L,面积放大约 10 倍,但搅拌、kLa、剪切并不同步放大。用面积台账(每级反应器、每个培养格式的实际贴附面积与可用面积)把种子链算清楚,比背放大系数有用:细胞工厂和摇瓶负责把种子量做够,反应器负责把面积效率做高,两者的经济性边界要靠数据定,不能靠习惯。
四、把三个断点写成可验收的检查项
| 断点 | 关键判断 | 常见失误 | 验收方式 |
|---|---|---|---|
| 贴附 | 24 h 载体细胞分布 | 只测总细胞数,不看分布 | 显微分级计数(2–13 与 20–46 个/粒占比)+ 核计数测总浓度 |
| 剪切/悬浮 | 最低悬浮转速与叶尖线速度 | 把小试 rpm 直接搬到放大罐 | 悬浮状态观察、kLa 测定、活率与脱落细胞计数 |
| 换算 | cells/粒 与面积台账 | 按体积等比放大 | 载体批粒径分布记录 + 各级实际贴附面积核算 |
五、耗材怎么配合这三件事
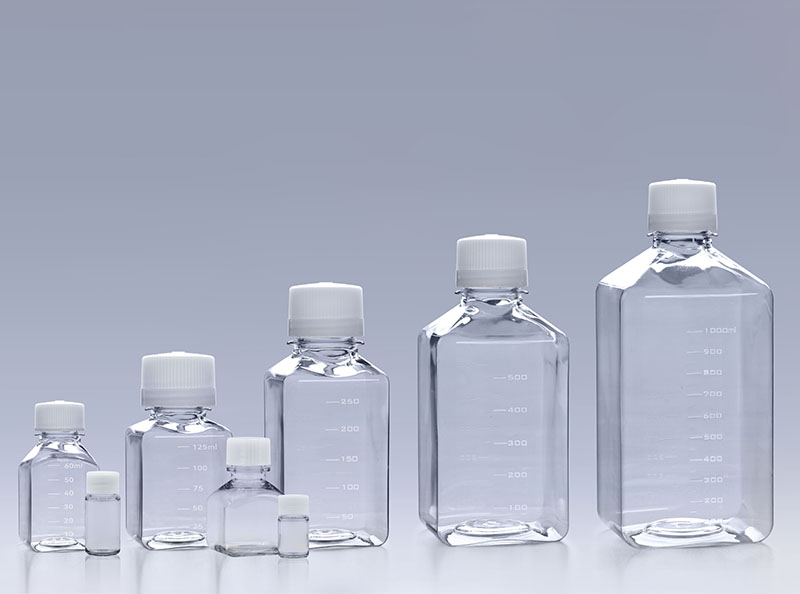
细胞工厂与多层培养瓶放在种子端:面积固定、批间一致,适合把细胞量做到反应器需要的接种规模;摇瓶与转瓶负责小体积并行和种子扩增,换液与取样频次高,要的是操作一致性;培养基与血清瓶决定配液体积、预温和瓶口接口,瓶口与管路能不能对上,直接影响换液节拍能不能固定;密闭系统把取样、补料、消接种的开放操作压到最低,连接件越少无菌风险越低,但每个连接件的流通能力要与换液体积匹配;在线监测能稳定拿到的是 pH 与 DO,活细胞密度仍要靠取样加核计数,取样频次本身就是工艺变量,取太密会扰动贴附初期,取太稀又抓不住 24 小时这个窗口。
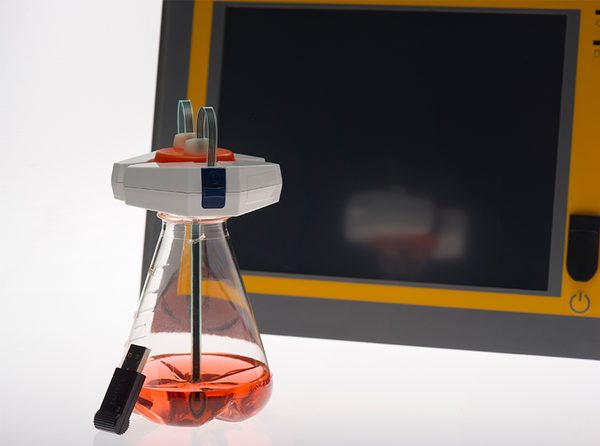
在线监测:摇瓶端的 pH/DO 连续读取,活细胞密度仍需取样核计数
三个断点里,最容易被跳过的是第一个,因为它发生在 24 小时内,数据看起来"只是贴附"。但 50 L 的结果说明,前 24 小时的分布决定后面 4 天的产能。工艺文件如果只写"接种密度 X、转速 Y",而不写停搅程序与 24 小时分布验收,放大失败时就没有可回溯的变量。
延伸阅读:从方瓶到反应器的种子链强化:代次限制、接种密度与细胞年龄对生产稳定性的影响;Vero 细胞病毒培养的层间一致性控制
资料来源:Mazhed ZK 等,Intensification of Vero cell adherence to microcarrier particles during cultivation in a wave bioreactor,Front. Bioeng. Biotechnol.,2025-02-14,doi:10.3389/fbioe.2025.1542060;微载体比表面积与细胞/载体换算为工艺参考值,具体以所用载体批次说明书为准。
上一篇: T 细胞扩增的 2026 转向:从“扩多少倍”到“留下什么表型”
下一篇: 行业新闻
统一服务热线
400-160-1996
联系人:王磊
联系电话:18633066093
地址:河南省洛阳市洛龙区宇文恺街25号3幢101